
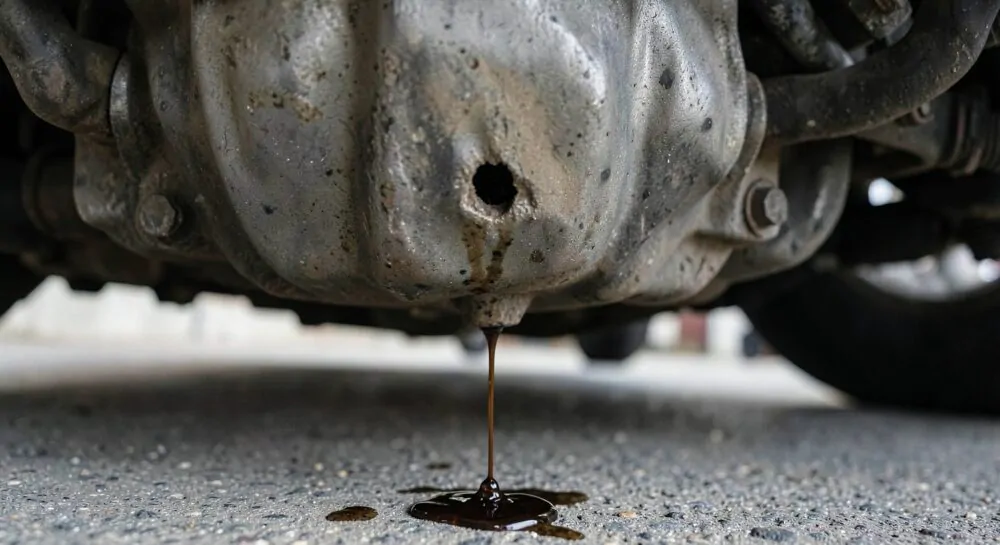
Короткий ответ. Дыру в поддоне картера заделывают холодной сваркой, подобранной под его металл. Для стального штампованного поддона подходит LOCTTLF L-112 A/B, для литого алюминиевого LOCTTLF L-113 A/B. Обе массы маслостойкие, работают от −60 до +160 °C и отверждаются 24 часа при 25 °C. Главное в ремонте: слить масло, зачистить металл до блеска и обезжирить его.

Глухой удар снизу на грунтовке, а утром на асфальте под мотором чёрное пятно. Камень или бордюр пробил картер, и масло уходит через дыру или трещину. Ехать так дальше нельзя, потому что двигатель без масла быстро выходит из строя, а долив только оттягивает момент.
Обычный клей здесь не держится: металл пропитан маслом, и любая плёнка на нём отслаивается. Кроме того, картер греется вместе с маслом и вибрирует вместе с мотором. Нужна металлонаполненная масса, стойкая к маслу, которая заполняет пробоину и отверждается без усадки.
Статья носит сугубо информационный характер. Мы не несем ответственности за ваши действия. Перед проведением работ всегда сверяйтесь с официальной документацией материалов и оборудования.


Стальной или алюминиевый: определите металл
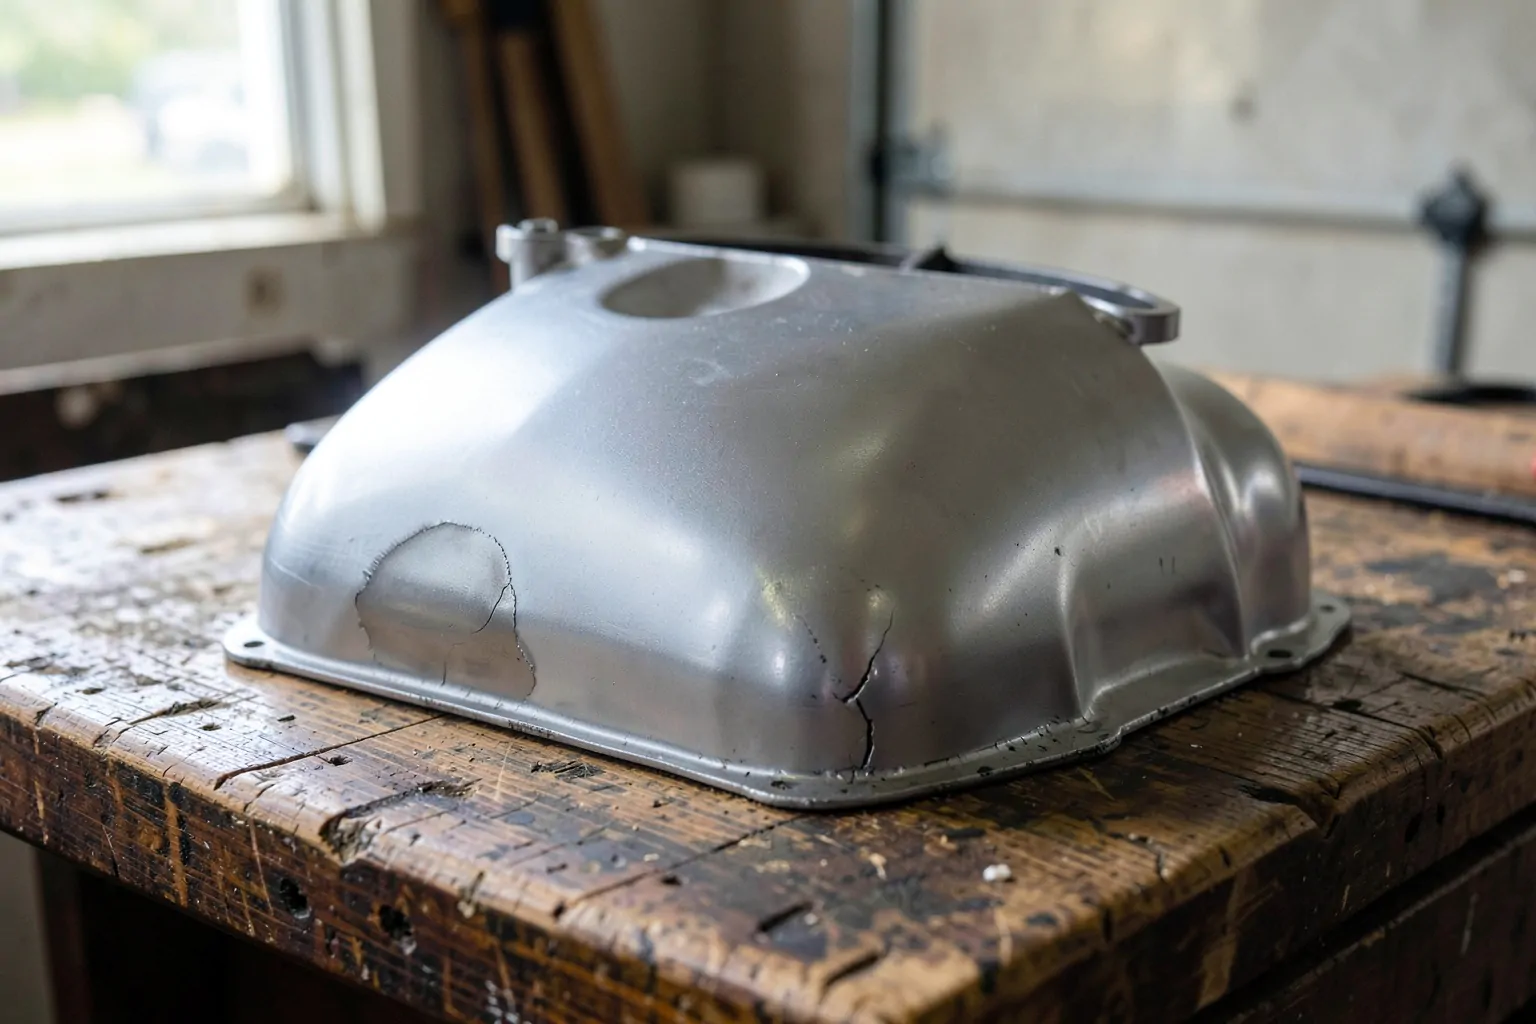
Выбор состава зависит от металла. Проще всего его определить магнитом: к стали магнит прилипает, к алюминию нет. Стальные поддоны тонкие и штампованные, поэтому от удара они мнутся и рвутся. Алюминиевые литые, толще и жёстче, но при ударе трескаются или теряют кусок угла.
| Параметр | L-112 A/B | L-113 A/B |
|---|---|---|
| Металл детали | Сталь, по карточке также чугун | Алюминий и его сплавы |
| Наполнитель | Порошок нержавеющей стали | Алюминиевая пудра |
| Прочность на сжатие | Не ниже 110 МПа | Не ниже 100 МПа |
| Твёрдость | Около 80–82 по Шору D | Около 75–80 по Шору D |
| Стойкость | Масла, вода, слабые кислоты и щёлочи | Масла, вода, слабые кислоты, атмосферная коррозия |
| Подогрев в холоде | Не выше +40 °C | До +30…+40 °C |
Когда холодная сварка справится, а когда нет
Масса хорошо закрывает пробоину в стенке или дне, трещину от удара и отколотый край литого корпуса. Стойкость к маслу указана в техническом паспорте (TDS) обоих составов. Масло при нормальной работе мотора холоднее их предела в +160 °C, но при перегреве двигателя на шов рассчитывать уже нельзя. Вибрация мотора передаётся на картер постоянно, поэтому заплатка должна лежать на чистом металле по всей площади, без пустот.
Холодная сварка не поможет в таких случаях:
- Поддон смят так, что дно касается маслоприёмника. Вмятину заплаткой не убрать, поэтому деталь выправляют или меняют.
- Трещина идёт через привалочный фланец, которым поддон крепится к блоку. Эта плоскость должна остаться ровной, иначе потечёт прокладка.
- Сорвана резьба сливной пробки: для неё ставят ремонтную вставку.
- Пробит блок или корпус двигателя выше поддона. Тогда смотрите, чем временно заделать трещину в корпусе двигателя, чтобы доехать до сервиса.
Подготовка: слить масло и снять деталь
Лучший вариант: снять поддон и чинить его на верстаке, где трещина видна целиком и металл можно зачистить с двух сторон. Если снять нельзя, работайте снизу на смотровой яме или подъёмнике. Масло сливайте в любом случае, а перед работой дайте мотору остыть, чтобы не обжечься о горячий металл.
- Слейте масло полностью и дайте стечь остаткам.
- Отмойте деталь от грязи снаружи, а снятую ещё и изнутри.
- Зачистите зону дефекта шлифовкой до блестящего металла с запасом вокруг.
- На стали выровняйте рваные края, а с алюминия снимите оксидную плёнку.
- Обезжирьте ацетоном или спиртом и повторяйте, пока салфетка не останется чистой, потому что масло выходит из пор.
- Дайте растворителю полностью испариться.
Смешивание, нанесение и выдержка
Оба состава смешивают 7:1 по массе или 4:1 по объёму до однородного цвета без полос. На работу есть около 60 минут, если замешать 200 г при 25 °C, а большая порция живёт меньше.
Вдавите массу в трещину или вдоль кромки пробоины, затем нанесите слой с нахлёстом на чистый металл. Крупную дыру закройте накладкой из того же металла: стальной на стальной поддон, алюминиевой на алюминиевый. Края заплатки сделайте пологими, чтобы о них не цеплялись камни и грязь.
При 25 °C масса отверждается полностью за сутки, и только после этого можно заливать масло. В холодном гараже ниже +15 °C отверждение замедляется. TDS разрешает подогреть деталь или смесь: для L-112 не выше +40 °C, для L-113 до +30…+40 °C.
Типичные ошибки
- Массу наносят на металл с остатками масла, и шов отходит пластом после первых поездок.
- Масло заливают и едут через пару часов, хотя масса ещё не набрала прочность и вибрация её разрушит.
- Для алюминиевого корпуса берут L-112, хотя L-113 сделана именно под алюминий и его сплавы.
- Машину оставляют без защиты картера, и следующий удар приходится в то же место.
Ржавая дыра в днище готовится иначе, чем свежая пробоина: гнилой металл вокруг неё вырезают до плотной стали. Этот порядок разобран в статье о том, как заделать сквозную коррозию на кузове.
Наш выбор
- LOCTTLF L-112 A/B: для штампованных стальных поддонов.
- LOCTTLF L-113 A/B: для литых алюминиевых корпусов. Обе массы и родственные им составы собраны в категории средств для ремонта металла.
Где купить
Для одного ремонта достаточно розничного комплекта. Автосервисам, которые держат холодную сварку на складе, подойдёт оптовая цена: ОПТ 1 при заказе от 100 шт., ОПТ 2 от 500 шт. Порядок оплаты и сроки доставки по России описаны на странице оплаты и доставки, а менеджеру можно позвонить по номеру из контактов магазина.


