
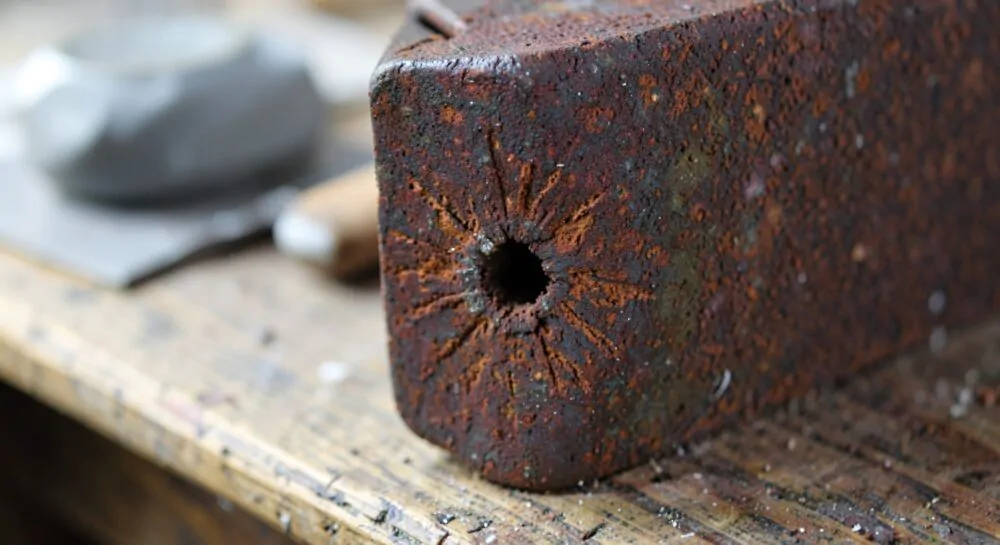
Короткий ответ. Дыру в стальной детали без сварки закрывают холодной сваркой LOCTTLF L-112 A/B с наполнителем из нержавеющей стали, а в чугунной берут LOCTTLF L-111 A/B с железным порошком. Для алюминия и ремонта на месте подходит жидкая сварка LOCTTLF 6009. Отверстие крупнее монеты сначала перекрывают заплаткой из листового металла. Газовый баллон, топливный бак и ёмкость под давлением так не чинят.

Прогнивший угол ящика для инструмента, сквозная раковина в литом корпусе насоса или дырка от ржавчины в кожухе вентилятора редко стоят вызова сварщика. Часто деталь и нельзя греть, потому что рядом проводка, краска, пластик или тонкий лист, который поведёт от горелки.
Обычный клей здесь бессилен: он соединяет две поверхности, а дыру нужно закрыть объёмом, который после отверждения станет твёрдым и поддастся напильнику. С этим справляются эпоксидные ремонтные пасты с металлическим наполнителем.
Статья носит сугубо информационный характер. Мы не несем ответственности за ваши действия. Перед проведением работ всегда сверяйтесь с официальной документацией материалов и оборудования.


Сталь, чугун или алюминий: что перед вами
Начните с магнита. К стали и чугуну он прилипает, к алюминию и его сплавам нет. Чугун обычно встречается в литых деталях: корпусах насосов и редукторов, тисках, старых радиаторах отопления. На сломе он серый и зернистый, при ударе колется, а не гнётся.
Сталь узнают по листу, трубам, сварным рамам и штампованным кожухам. Оцинкованная жесть тоже относится к стали, только с цинковым покрытием, которое перед ремонтом снимают. Лёгкий литой корпус, к которому магнит не тянется, почти наверняка алюминиевый.
От металла зависит выбор пасты. L-111 наполнена железом и по цвету близка к чугуну, L-112 наполнена нержавеющей сталью и рассчитана прежде всего на стальные детали. В описании 6009 среди материалов названы сталь, железо и алюминий.
Три состава в одной таблице
| Параметр | L-112 A/B | L-111 A/B | 6009 |
|---|---|---|---|
| Основной металл | сталь | чугун | сталь, железо, алюминий |
| Пропорция A:B | 7:1 по массе или 4:1 по объёму | 7:1 по массе или 4:1 по объёму | поровну |
| Время на работу | около 60 минут для 200 г при 25 °C | около 60 минут для 200 г при 25 °C | 20 минут после замеса |
| Отверждение | 24 часа при 25 °C | 24 часа при 25 °C | схватывание за первый час, полная прочность через 80 часов |
| Рабочая температура | от -60 до +160 °C | от -60 до +160 °C | от -40 до +200 °C |
Для L-111 и L-112 технический паспорт (TDS) приводит типовые значения отверждённой пасты: прочность на сжатие не ниже 110 МПа, на растяжение не ниже 42 МПа, на изгиб не ниже 70 МПа. Твёрдость после отверждения около 80–82 по Шору D. По 6009 технического паспорта нет, поэтому прочностных цифр для него не приводим.
Прокол и пробоина требуют разного подхода
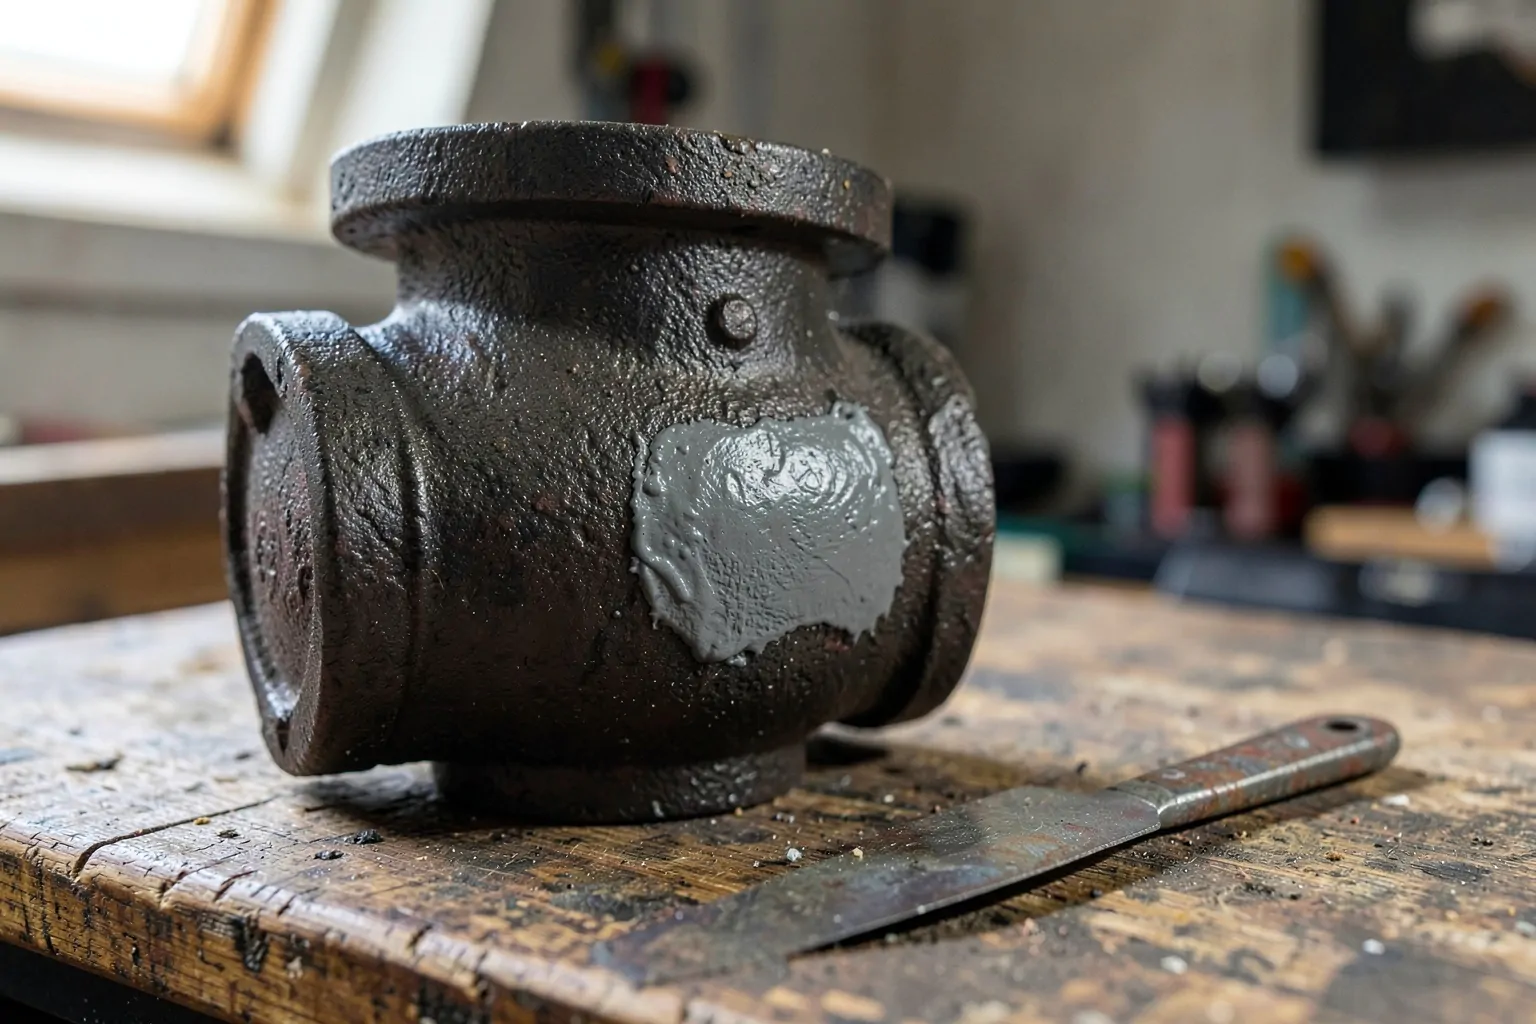
Свищ размером с булавочную головку или раковину в литье закрывают одной пастой. Её с усилием втирают в отверстие шпателем, чтобы выдавить воздух, и оставляют сверху плоскую лепёшку с запасом по чистому металлу во все стороны.
Дыру крупнее монеты одной пастой не перекрыть. Без опоры паста провисает, а после отверждения работает на изгиб и трескается по краю. Здесь нужна заплатка из листа того же металла, вырезанная с запасом на здоровую часть стенки. Её сажают на пасту, прижимают и тем же замесом сразу закрывают края, пока смесь не схватилась.
Если металл вокруг дыры истончился и продавливается отвёрткой, заплатка ляжет на гниль. Ржавчина продолжит работу рядом, и через сезон появится новая течь. Такую деталь меняют или вырезают поражённый участок целиком.
Подготовка металла и замес
- Уберите ржавчину, краску и цинк вокруг дыры до блестящего металла с запасом на заплатку.
- Сделайте поверхность шероховатой шлифовкой или пескоструем, чтобы пасте было за что зацепиться.
- Обезжирьте зону ацетоном или спиртом и дайте растворителю полностью испариться.
- Компоненты L-112 или L-111 отвесьте на весах в пропорции 7:1 по массе и мешайте до ровного серого цвета без полос.
- Для 6009 выдавите компоненты из картриджа поровну и смешайте, а работу закончите за 20 минут.
Замешивать больше 200 г пасты L-112 или L-111 за раз не стоит, потому что время на работу сокращается. Ниже +15 °C отверждение замедляется. Деталь или смесь в этом случае подогревают, но для L-112 не выше +40 °C.
Через 24 часа место ремонта на L-112 и L-111 можно сверлить, нарезать в нём резьбу и шлифовать. После 6009 деталь не нагружают, пока не пройдут 80 часов. Краску поверх любой из паст сначала проверьте на образце.
Где холодная сварка не работает
Газовый баллон, ресивер компрессора, огнетушитель, топливный бак и любую ёмкость под давлением пастой не ремонтируют. Их меняют, а сосуды под давлением обслуживает только профильная организация. То же правило для тормозов, подвески, рулевого управления и колёсных болтов: эти узлы чинят заменой деталей в автосервисе.
Выпускной коллектор и приёмная труба глушителя греются выше любого из рабочих пределов в таблице. Кронштейн, крюк или петля, на которых висит груз, тоже не держатся на пасте: нужен болт, заклёпка или новая деталь.
Где проходит граница между пастой и электродом, подробно разобрано в статье о том, что выбрать для трещин в металле: клей или сварку. Если пробит не металл, а пластиковый кожух рядом, прочитайте, чем заделать дыру в пластике.
Наш выбор
- LOCTTLF L-112 A/B: для стальных деталей, наполнитель из нержавеющей стали и механическая обработка после отверждения описаны в документации.
- LOCTTLF L-111 A/B: для чугунного литья, паста с железным порошком подобрана по цвету к чугуну.
- LOCTTLF 6009: для алюминия и ремонта вдали от мастерской, весь инструмент для замеса лежит в комплекте.
Все три состава собраны в разделе средств для ремонта металла.
Где купить
Комплект для разовой починки продаётся в розницу, а ремонтным участкам и сервисам выгоднее оптовые условия: ОПТ 1 начинается от 100 шт., ОПТ 2 от 500 шт. Варианты оплаты и сроки отправки собраны на странице оплаты и доставки, а связаться с менеджером можно через раздел контактов.


