
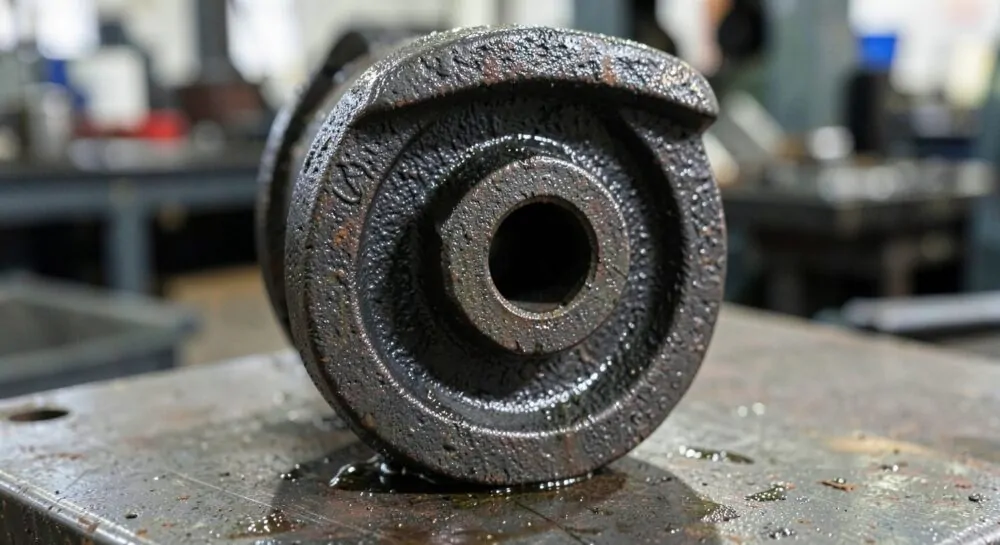
Короткий ответ. Разбитую посадку шкива, смятый шпоночный паз или раковины на зеркале фланца восстанавливают ремонтной массой с последующей мехобработкой. Для стальных деталей берут LOCTTLF L-112 A/B, для чугунных LOCTTLF L-111 A/B. По техническому паспорту (TDS) обе массы отверждаются без усадки, держат сжатие от 110 МПа и через 24 часа поддаются сверлению, нарезанию резьбы и шлифовке.

Шкив начал болтаться на валу, ремень бьёт и свистит, а на шпонке видны следы смятия. Или фланец насоса потёк под новой прокладкой, потому что зеркало изъедено коррозией. Новая деталь под старый агрегат может ехать месяц, а оборудование должно работать сейчас.
Обычный клей тут бесполезен: он не заполняет зазор объёмом и не поддаётся обработке резанием. Наплавка сваркой решает задачу, но греет деталь, ведёт геометрию и может испортить термообработку. Металлонаполненная масса восстанавливает размер без нагрева, а лишнее потом снимают на станке или напильником.
Статья носит сугубо информационный характер. Мы не несем ответственности за ваши действия. Перед проведением работ всегда сверяйтесь с официальной документацией материалов и оборудования.


Какие дефекты шкивов и фланцев закрывает масса
Ремонт фланцев и шкивов прямо назван в описании L-111 и L-112. Среди их типичных задач указаны также восстановление изношенных посадочных мест и шпоночных пазов, заделка раковин и сколов, ремонт резьбы и возврат размеров деталей, вышедших из допуска.
| Дефект | Что делают массой | Обработка после отверждения |
|---|---|---|
| Разбитая посадка шкива на валу | Наращивают слой в отверстии ступицы | Расточка или формование по валу |
| Смятый шпоночный паз | Заполняют паз и стенки вокруг | Новый паз фрезеруют или опиливают |
| Сколы на бортах ручья | Наращивают недостающий металл | Проточка профиля ручья |
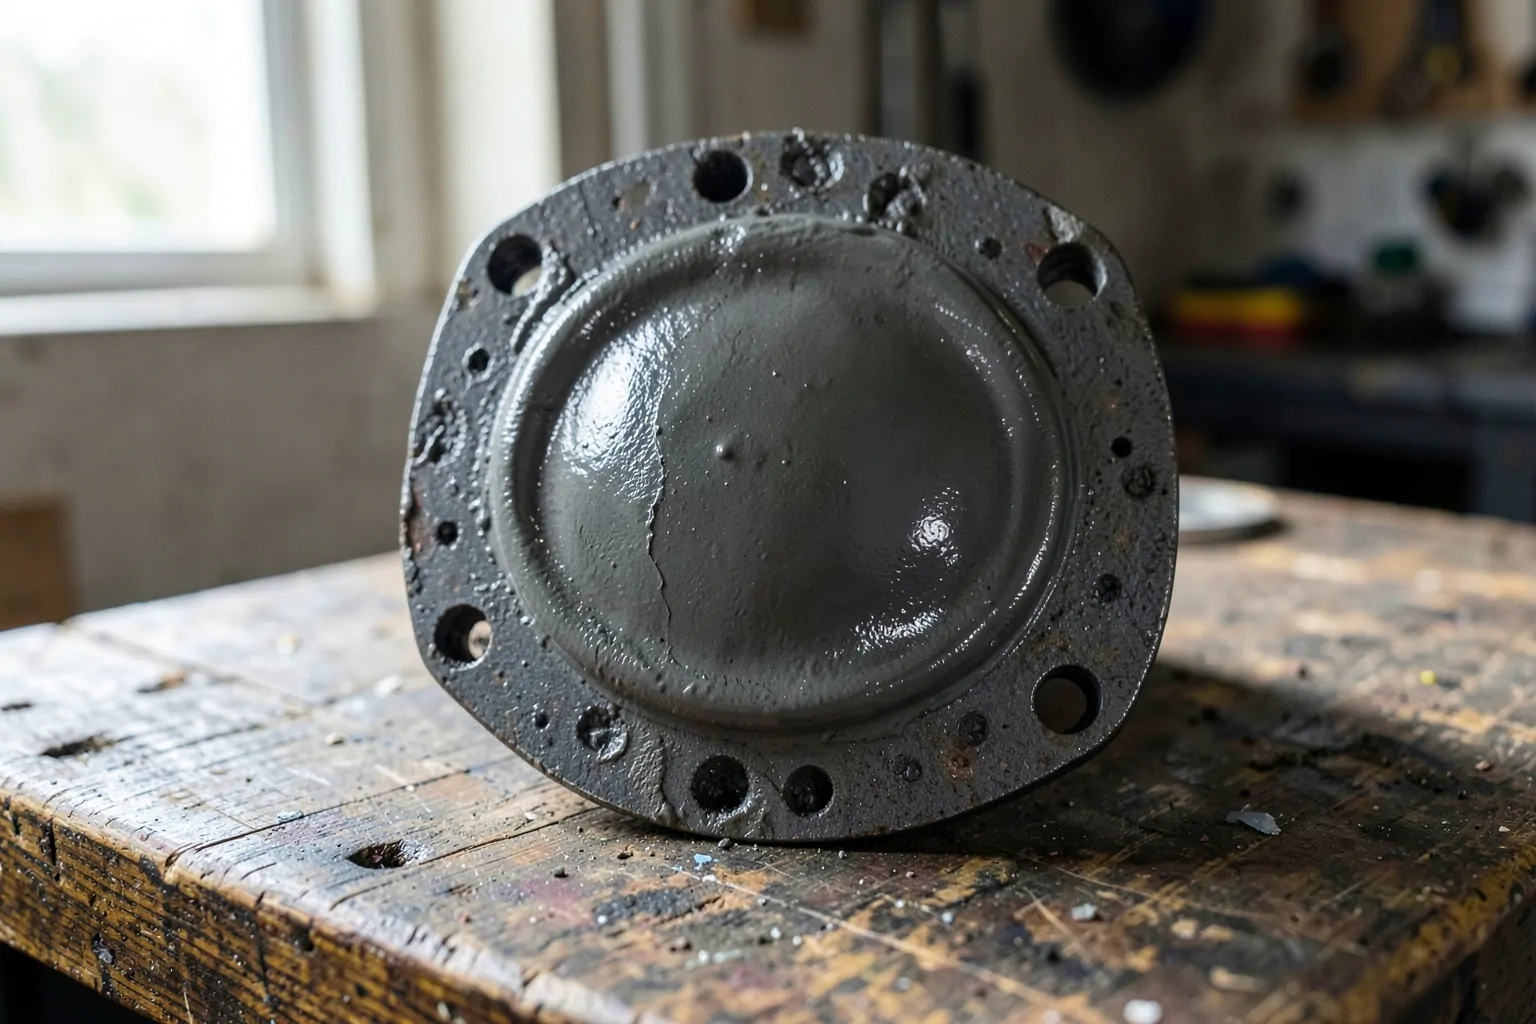
| Раковины на зеркале фланца | Заполняют каверны | Шлифовка в плоскость |
| Сорванная резьба в отверстии фланца | Заполняют отверстие целиком | Сверление и нарезание новой резьбы |
Магнит здесь не поможет: сталь и чугун притягиваются одинаково. Различают их по искре на наждаке или по документации на агрегат. Если сомневаетесь, берите L-112: у неё заявлена отличная адгезия и к стали, и к чугуну.
Что выдержит масса, а что нет
Цифры у L-111 и L-112 совпадают. Разница в наполнителе: железный порошок у первой, нержавеющая сталь у второй. Из этих чисел понятно, как нагружать восстановленное место.
| Параметр по TDS | L-111 A/B | L-112 A/B |
|---|---|---|
| Прочность на сжатие | от 110 МПа | от 110 МПа |
| Прочность на растяжение | от 42 МПа | от 42 МПа |
| Прочность на сдвиг | от 20 МПа | от 20 МПа |
| Твёрдость | около 80–82 по Шору D | около 80–82 по Шору D |
| Стойкость | масла, вода, слабые химикаты | масла, вода, слабые кислоты и щёлочи, коррозия |
| Рабочая температура | −60…+160 °C | −60…+160 °C |
На сжатие масса в несколько раз прочнее, чем на сдвиг. Поэтому лучше всего она работает в посадке, где слой зажат между валом и ступицей. Тонкий слой в шпоночном пазу, через который передаётся большой момент, нагружен на смятие и срез, и запас прочности там меньше.
Массой не восстанавливают шкив с трещиной в ступице или спицах: деталь работает на разрыв, и трещина пойдёт дальше. Не подойдут и фланцы выпускного коллектора, где нагрев выше +160 °C. На фланце трубопровода масса возвращает плоскость зеркала, а герметичность обеспечивают прокладка и болты.
Подготовка поверхности
- Снимите шкив или фланец и отмойте от масла, грязи и ржавчины.
- Зачистите зону ремонта до шероховатости шлифовкой или пескоструйной обработкой.
- Обезжирьте ацетоном или спиртом и дайте детали высохнуть.
- Если вал служит формой, покройте его антиадгезионным слоем, чтобы масса к нему не прилипла.
Разделительный слой на валу или шпонке взят из общей практики работы с металлополимерами: в TDS L-111 и L-112 этого шага нет. Годится тонкий слой воска или специальная антиадгезионная смазка.
Восстановление посадки: два способа
С припуском и расточкой
Компоненты отвешивают 7:1 по массе или 4:1 по объёму и мешают до однородного цвета. Пасту вдавливают в изношенное отверстие с небольшим припуском и выдерживают 24 часа при 25 °C. Затем отверстие растачивают в размер, а шпоночный паз прорезают заново. Способ точный, но нужен токарный станок.
Формование по валу
Если станка нет, отверстие ступицы заполняют массой, а вал со смазанной шпонкой вставляют на место как форму. Шкив выставляют по ремню, лишнее убирают шпателем. После отверждения шкив снимают, удаляют разделительный слой и ставят обратно уже на сухую посадку.
Уложиться нужно в жизнеспособность смеси: около 60 минут для 200 г при 25 °C, а большой замес сокращает это время. Ниже +15 °C отверждение замедляется. Для L-112 TDS допускает подогрев детали или смеси не выше +40 °C. Про ремонт корпусов, на которых стоят такие шкивы, рассказано в статье о трещине в корпусе мотоблока и культиватора.
Наш выбор
- LOCTTLF L-112 A/B: для стальных шкивов и фланцев, а также для деталей из неизвестного металла.
- LOCTTLF L-111 A/B: для чугунных шкивов и корпусных фланцев, где место ремонта не должно выделяться по цвету.
Обе позиции находятся в разделе средств для ремонта металла.
Где купить
Для разового ремонта подойдёт розничный комплект L-111 или L-112. Ремонтным цехам и службам главного механика, которые восстанавливают детали регулярно, выгоднее оптовые цены: ОПТ 1 при заказе от 100 шт., ОПТ 2 от 500 шт. Как оплатить и получить заказ, описано на странице оплаты и доставки. Для счёта напишите менеджеру на почту: адрес есть в разделе «Контакты».


